医用导管制造工艺与性能验证:从材料选择到临床适配的工程逻辑
在介入医学与微创外科快速演进的背景下,医用导管已从单一的输送通道演变为集诊断、治疗、监测于一体的精密器械。据Grand View Research统计,2023年全球医用导管市场规模约为286亿美元,年复合增长率维持在6.2%左右,其中心血管介入导管与神经血管导管占据增量市场的四成以上。这一增长背后,是材料科学、精密挤出成型与力学验证体系三者协同进步的结果。普罗特科精密在精密管材与介入类器械组件领域的技术积累,恰好映射出这一细分赛道的工程逻辑。
材料体系:从单一聚合物到多层复合结构
医用导管的性能起点在于材料。早期导管以聚氯乙烯(PVC)和聚乙烯(PE)为主,虽具备良好的柔顺性,但耐化学性与生物相容性受限。当前主流方案已转向尼龙(PA)、聚氨酯(PU)、聚醚嵌段酰胺(PEBAX)及聚四氟乙烯(PTFE)的复合体系。以PEBAX为例,其硬度可通过调节聚酰胺与聚醚链段比例在Shore 25D至72D之间连续调整,满足从主动脉导管到微导管的不同刚度需求。
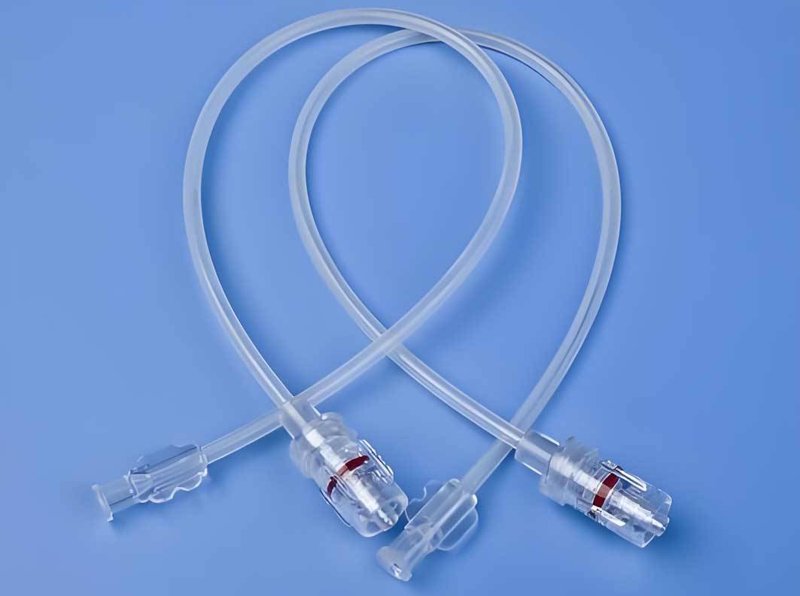
更关键的是多层共挤技术的成熟。典型三层结构包括:内层PTFE或高密度PE提供低摩擦内腔,中层编织增强层赋予抗扭结与抗爆破性能,外层PEBAX或PU兼顾柔顺性与表面润滑。这种结构使导管在保持外径不变的前提下,爆破压力可提升至300 psi以上,同时弯曲半径缩小至3 mm以内,为神经介入等精细操作提供了物理基础。
精密挤出与编织工艺:尺寸公差决定临床成败
导管制造的精度要求远超一般工业管材。以微导管为例,其外径通常为1.7F至2.7F(约0.56 mm至0.90 mm),壁厚公差需控制在±0.02 mm以内。这一精度依赖精密挤出生产线与在线激光测径系统的配合。挤出温度、牵引速度与熔体压力三者之间的耦合关系,直接影响管壁的同心度与轴向一致性。
编织增强层的工艺同样关键。不锈钢丝或镍钛合金丝以16锭至32锭编织于内层管壁之上,编织角通常设定在45°至60°之间。角度过小则轴向抗拉强度不足,角度过大则柔顺性下降。实际生产中,编织密度与节距需根据导管的目标推送性与抗扭结性进行正交试验优化。普罗特科精密在精密钢丝绳与导向钢丝绳领域的技术经验,为编织层张力控制与节点一致性提供了可迁移的工艺参照。
性能验证:从台架测试到临床前评价
医用导管的性能验证体系涵盖力学、流体与生物三个维度。力学测试包括爆破压力、抗拉强度、扭结半径、推送力与跟踪性;流体测试关注流速-压降曲线与造影剂兼容性;生物评价则依据ISO 10993系列标准进行细胞毒性、致敏与血液相容性测试。
以爆破压力测试为例,依据ASTM F2394标准,导管需在37℃水浴中加压至失效,记录峰值压力。心血管导引导管的典型爆破压力要求不低于300 psi,而微导管因壁厚限制,通常要求在150 psi以上。值得注意的是,爆破压力与导管柔顺性之间存在天然的权衡关系——壁厚增加提升耐压性,却牺牲了通过迂曲血管的能力。这一矛盾推动着编织工艺与材料配方持续迭代。
- 尺寸检测:激光测径仪在线监控外径,公差±0.01 mm
- 力学测试:拉伸试验机测定轴向抗拉强度,典型值≥15 N
- 流体测试:恒流泵测定不同粘度液体下的流量-压降特性
- 表面性能:摩擦系数测试评估亲水涂层润滑持久性
结语
医用导管的技术演进,本质上是材料、工艺与验证三者不断逼近临床需求边界的过程。从PEBAX多层共挤到精密编织增强,从微米级尺寸控制到ISO 10993生物评价,每一个环节都要求制造方具备跨学科的系统能力。随着介入治疗向更远端血管与更精细术式延伸,导管外径将进一步缩小,而性能要求不降反升——这对精密制造工艺提出了更高挑战,也为具备精密管材与金属增强组件综合能力的企业留出了明确的技术空间。